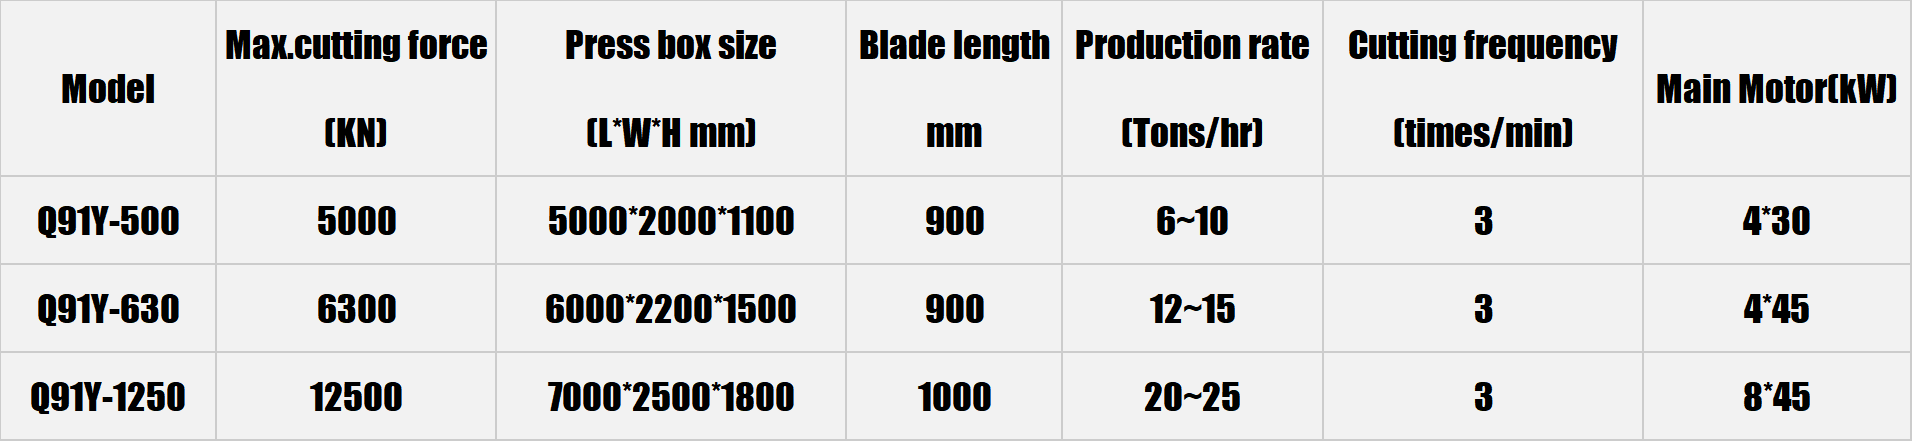
Hydrauliczne nożyce do metalu Maszyna do cięcia drutu stalowego
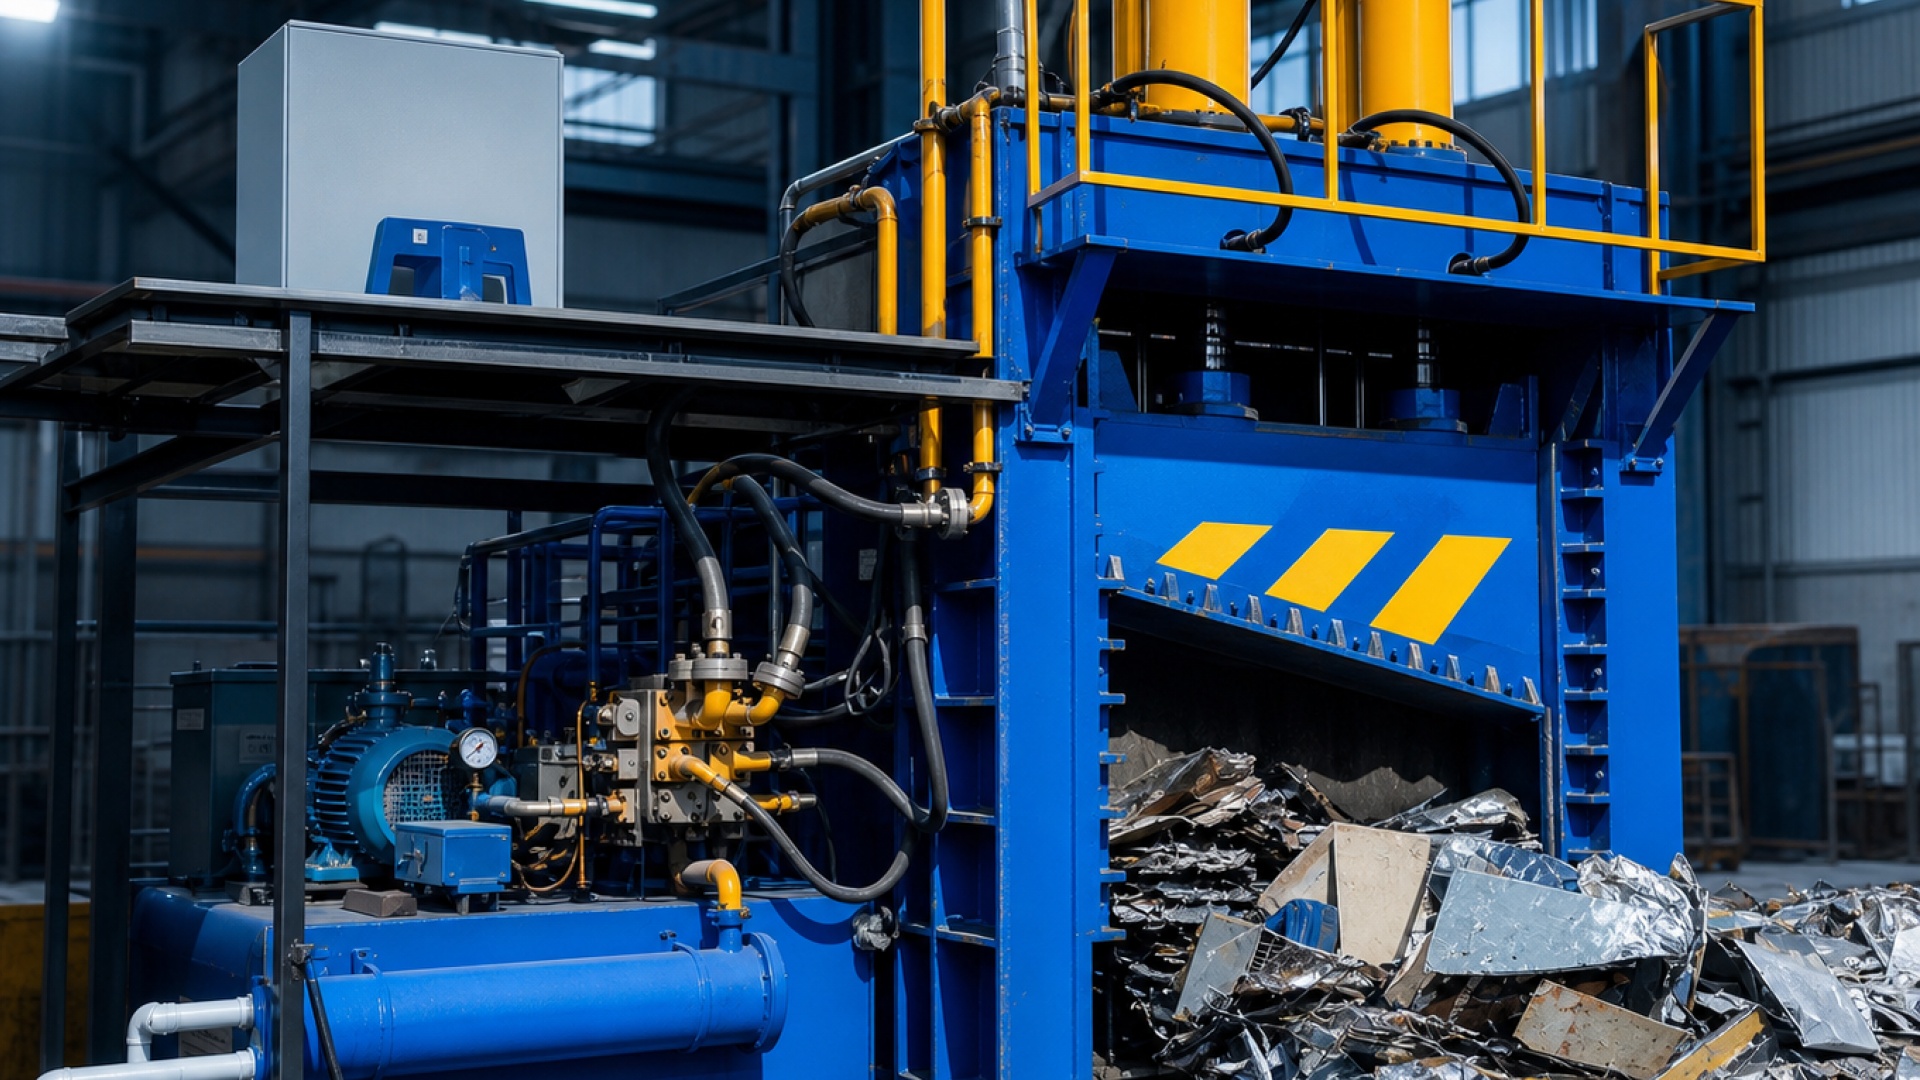
Nożyce bramowe do metalu to rodzaj ciężkiego hydraulicznego sprzętu do cięcia na zimno z dużą ramą portalową, który służy do jednorazowego cięcia ciężkiego złomu stalowego o dużych rozmiarach i dużym przekroju. Całkowicie różniące się od nożyc wahadłowych wspornikowych nożyc krokodylowych i kompresji objętościowej prasy do metalu, nożyce bramowe wykorzystują stałą sztywną ramę portalową i opierają się na pionowym głównym nożu tnącym, który opada pionowo wzdłuż szyny prowadzącej, aby zakończyć cięcie. Jest to główne wyposażenie dużej bazy przetwórstwa złomu stalowego i warsztatu wstępnej obróbki surowców w hucie żelaza i stali. Koncentruje się głównie na ciągłej redukcji objętości złomu stalowego wielkotonażowego i ciężkiego.
Metoda pracy:
1. Etap podawania: ciężki złom stalowy i złomowane komponenty przepychają bardzo długie i bardzo duże przedmioty obrabiane na stół ścinający za pośrednictwem hydraulicznego wózka popychającego materiał, a przedmioty obrabiane przechodzą przez krawędź ścinającą wewnątrz ramy suwnicy;
2. Etap wstępnego zagęszczania: sprzęt ten jest wyposażony w wiele grup hydraulicznych mechanizmów dociskowych materiału, które są dociskane i blokowane w wielu punktach nad przedmiotem obrabianym, a wielowarstwowo ułożony i nieregularny ciężki złom stalowy jest mocno zagęszczany na powierzchni stołu roboczego, co eliminuje wypaczanie i odbijanie się materiału, zapobiega przemieszczaniu się przedmiotu obrabianego w momencie ścinania i zapobiega ryzyku zapadnięcia się narzędzia;
3. Stopień ścinania pionowego: ten główny cylinder olejowy napędza podpórkę narzędzia do silnego ścinania, która przesuwa się pionowo w dół z jednakową prędkością wzdłuż precyzyjnej szyny prowadzącej po obu stronach ramy. Górne i dolne krawędzie noża stopowego wywierają ogromne, skoncentrowane obciążenie na metalową sekcję, aby jednocześnie rozbić grubą stalową płytę, kęs i ciężką stal profilową. Proces ścinania polega na liniowym prasowaniu w dół, naprężenie jest równomierne, a odporność na obciążenie mimośrodowe jest znacznie lepsza niż w przypadku ścinania krokodylkowego wspornikowego;
4. Powrót podpórki noża i ciągłe podawanie: Po zakończeniu pojedynczego ścinania główny cylinder napędza podpórkę noża w celu podniesienia i ponownego ustawienia, a wózek pchający w dalszym ciągu popycha materiał do przodu, aby przejść do następnego cyklu ścinania.
Kompletna konstrukcja maszyny:
1. Zintegrowana rama spawana typu drzwiowego
Rama całej maszyny to zintegrowana konstrukcja portalowa z podwójnymi kolumnami i górnymi belkami, która jest spawana z bardzo grubych płyt ze stali niskostopowej o wysokiej wytrzymałości. Po spawaniu należy przeprowadzić integralne wyżarzanie odprężające i wykrywanie wad, aby wyeliminować naprężenia szczątkowe spawania. Rama wytrzymuje setki ton powtarzających się obciążeń udarowych, a kolumna nie ugina się ani nie skręca w warunkach długotrwałego dużego obciążenia. Dno ramy jest sztywno połączone z osadzonymi częściami fundamentu, a pod maszynę o dużej wytrzymałości należy wylać fundament żelbetowy, aby zapewnić stabilność całej maszyny przed uderzeniami. Po wewnętrznej stronie kolumny wykonano precyzyjną prowadnicę, która ogranicza tor ruchu podpórki narzędziowej.
2. Zespół podpórki narzędziowej i mechanizm prowadzący
Podpórka narzędziowa to ruchoma część, na której znajduje się górne ostrze, a odporne na zużycie suwaki prowadzące są zamontowane po obu stronach i zaciśnięte w szynie prowadzącej kolumny, aby zapewnić, że podpórka narzędziowa może poruszać się wyłącznie w pionie w górę i w dół po linii prostej i wyeliminować odchylenia boczne. Para prowadząca wykonana jest z samosmarującego, odpornego na zużycie stopu, aby zmniejszyć zużycie podczas ruchu posuwisto-zwrotnego o dużej prędkości. Podpórka noża jest sztywno połączona z tłoczyskiem głównego cylindra olejowego, aby całkowicie przenieść nacisk cylindra olejowego na krawędź tnącą.
3. Zespół ostrza ścinającego
Ostrze wykonane jest ze stali narzędziowej stopowej H13 i Cr12MoV o wysokiej wytrzymałości i jest poddawane obróbce cieplnej z użyciem mieszanki hartowniczej i odpuszczającej, dzięki czemu uwzględniana jest zarówno wysoka twardość, jak i udarność. Ostrze ma połączoną konstrukcję segmentową, a w przypadku uszkodzenia lokalnej krawędzi tnącej uszkodzoną sekcję ostrza można niezależnie wymienić bez integralnej wymiany całego zestawu ostrzy, zmniejszając w ten sposób koszty konserwacji. Szczelinę ostrza można precyzyjnie regulować za pomocą uszczelki, aby dostosować się do różnych grubości i różnych materiałów stali, zoptymalizować jakość nacięcia oraz zmniejszyć odpryski i zadziory.
4. Hydrauliczny system pchania i wielopunktowego prasowania
-Hydrauliczny wózek pchający: Jest instalowany na końcu stołu warsztatowego i napędzany niezależnym cylindrem pchającym. Może wypchnąć kilka ton długiego złomu stalowego do ciągłego podawania, aby zapewnić ciągłe podawanie. Powierzchnia stołu warsztatowego jest wyłożona odpornymi na zużycie płytami stalowymi, które wytrzymują tarcie przedmiotu obrabianego.
-Wielopunktowy hydrauliczny cylinder prasujący: Wiele grup niezależnych cylindrów prasujących jest rozmieszczonych wzdłuż przedniej i tylnej krawędzi noża i przeprowadzane jest wielopunktowe synchroniczne prasowanie. W przypadku ciężkich materiałów odpadowych o nierównej wysokości i układaniu wielowarstwowym realizowane jest blokowanie sekcyjne. Jest to kluczowa konstrukcja nożyc bramowych umożliwiająca bezpieczne cięcie dużych części.
5. Hydrauliczny układ napędowy
Te nożyce do metalu są wyposażone w wysokociśnieniową pompę hydrauliczną o dużym przepływie i kombinację pomp wielotłokowych do zasilania olejem, które mogą realizować logikę podwójnej prędkości szybkiego posuwu pod niskim ciśnieniem i ścinania pod wysokim ciśnieniem: podpórka narzędzia porusza się szybko przy niskim ciśnieniu, gdy spada na biegu jałowym i automatycznie przełącza się na wysokie ciśnienie w momencie kontaktu z przedmiotem obrabianym, biorąc pod uwagę wydajność pracy i siłę ścinającą. Duże modele są standardowo wyposażone w niezależny układ chłodzenia wodą, który jest w stanie sprostać wymaganiom 24-godzinnej ciągłej produkcji i przez długi czas zapobiegać tłumieniu ciśnienia spowodowanemu wzrostem temperatury oleju. Grupa zaworów przyjmuje zintegrowany zawór hydrauliczny o dużej średnicy, który charakteryzuje się szybką reakcją i może wytrzymać wpływ dużego przepływu. Lokalny napęd silnikowy można wybrać według potrzeb, a jednostkę napędową diesla można skonfigurować pod kątem kilku specjalnych warunków pracy.
6. Automatyczny system sterowania elektrycznego PLC
Cała maszyna wykorzystuje programowalny sterownik PLC i podwójny tryb działania ekranu dotykowego + przycisku encji. Obsługuje trzy tryby: automatyczne cięcie ciągłe, półautomatyczne cięcie pojedyncze i ręczne debugowanie impulsowe. System może ustawić skok cięcia, ciśnienie docisku i prędkość popychania, a także posiada wbudowany alarm przeciążenia, ograniczenie skoku i zabezpieczenie przed podniesieniem noża wstecznego. Wyposażony w kratę zabezpieczającą, ogrodzenie ochronne i urządzenie blokujące wyłącznik awaryjny, gdy personel omyłkowo wejdzie do niebezpiecznego obszaru, sprzęt zostanie zablokowany i natychmiast zatrzymany. Panel danych może rejestrować skumulowaną moc ścinania i czas pracy sprzętu, co jest wygodne dla zarządzania produkcją w fabryce.
Kluczowe punkty udoskonalonej obsługi i konserwacji:
1. Konserwacja zębatki i szyny prowadzącej: codziennie czyść opiłki żelaza i inne przedmioty wewnątrz szyny prowadzącej i regularnie napełniaj specjalnym smarem; regularnie sprawdzaj śruby kotwowe, które zostaną poluzowane pod wpływem dużego obciążenia i należy je okresowo dokręcać, aby zapobiec przemieszczeniu się stojaka.
2. Konserwacja ostrza: przed każdą operacją sprawdzić śruby mocujące ostrza; przeszlifować lub wymienić krawędź tnącą w przypadku pęknięcia i pasywacji; ściśle kontroluj luz ostrza, co łatwo powoduje zwijanie się i przyspiesza uszkodzenie ostrza.
3. Konserwacja układu hydraulicznego: wymieniaj olej hydrauliczny zgodnie z godzinami pracy i regularnie czyść zbiornik oleju oraz element filtrujący; sprawdzić wszystkie złącza rurociągów wysokociśnieniowych, które są podatne na poluzowanie i wycieki pod obciążeniem udarowym; regularnie czyść skalę chłodnicy w modelach chłodzonych wodą, aby zapewnić efektywność odprowadzania ciepła.
4. Stół roboczy popychający materiał i mechanizm dociskający materiał: odporna na zużycie płyta stołu roboczego powinna zostać wymieniona na czas, jeśli zużycie przekracza normę; należy sprawdzić uszczelnienie cylindra dociskowego materiału, aby zapobiec uszkodzeniu blokowania materiału z powodu niewystarczającego ciśnienia.
5. Układ elektryczny i zabezpieczający: regularnie sprawdzać kratkę zabezpieczającą i czujnik krańcowy ruchu, oczyścić szafę sterowniczą z pyłu metalicznego; sprawdź linię sygnałową PLC, aby zapobiec fałszywemu alarmowi sygnału spowodowanemu przez kurz i wibracje.


 Skontaktuj się Now

 JIANGYIN STARSHINE MACHINERY TECHNOLOGY CO.,LTD